17 Kasım 2026 · BHM Elektronik
SMD (Surface Mount Device) dizgi, elektronik devre elemanlarının baskı devre kartı (PCB) üzerindeki bakır pedlere yüzey montaj teknolojisiyle yerleştirilmesi ve lehimlenmesi işlemidir. Geleneksel delikli montaj (THT) yönteminin aksine, bileşenlerin metal bacakları kart üzerindeki deliklerden geçirilmez; parçalar doğrudan kart yüzeyine oturtulur.
Bu montaj tekniği, elektronik cihazların boyutlarının küçülmesine, üretim hızının artmasına ve yüksek frekanslı sinyallerde parazitlerin azalmasına olanak tanır. Günümüzde akıllı telefon anakartlarından endüstriyel otomasyon kontrol ünitelerine kadar neredeyse tüm modern elektronik kartlar bu yöntemle üretilir.
- Çift Taraflı Kullanım: Baskı devre kartının hem ön hem de arka yüzeyine bileşen yerleştirilebilir, bu da kart alanından %60'a varan tasarruf sağlar.
- Yüksek Frekans Performansı: Bileşen bacaklarının kısa olması veya hiç olmaması, parazitik endüktans ve kapasitans etkilerini minimuma indirir.
- Seri Üretim Hızı: Tam otomatik hatlarda saatte on binlerce bileşen insan müdahalesi olmadan hatasız şekilde kart üzerine dizilebilir.
SMD Dizgi Makinesi Nasıl Çalışır ve Hangi Özelliklere Sahiptir?
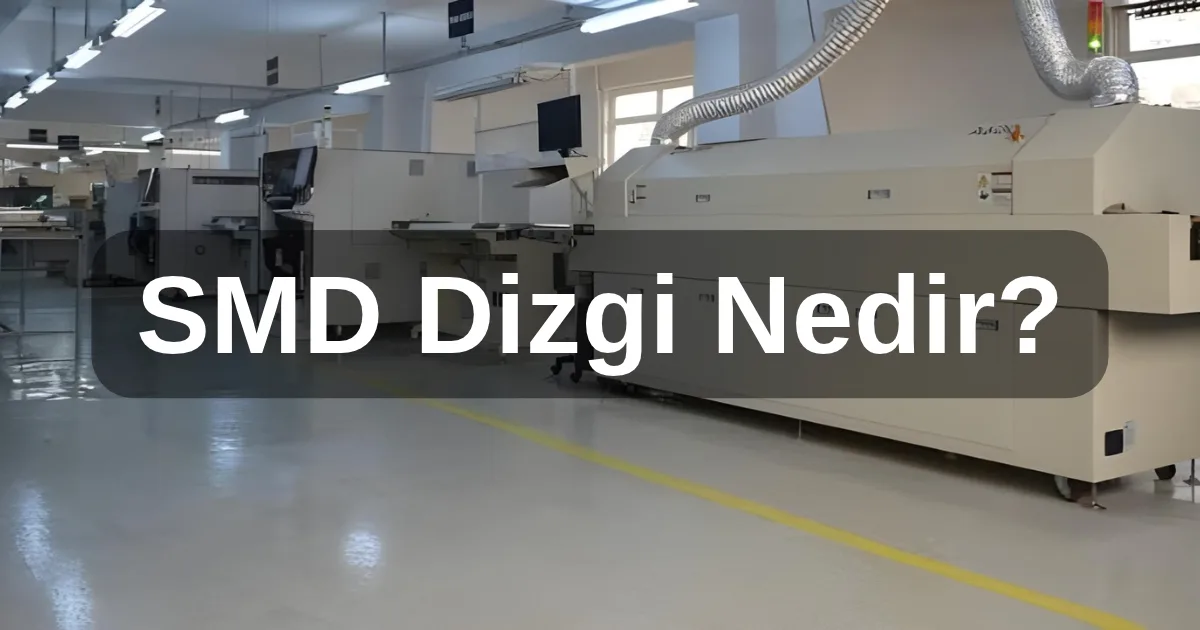
SMD dizgi makinesi (endüstriyel adıyla Pick and Place), makaralar, şeritler veya tepsiler halinde beslenen mikro boyuttaki elektronik komponentleri vakumlu nozullar yardımıyla alıp PCB üzerindeki koordinatlarına mikron hassasiyetle yerleştiren robotik üretim ekipmanıdır.
Modern dizgi makineleri, yerleştirme kafalarına entegre edilmiş yüksek hızlı optik kameralar kullanır. Bu kameralar, bileşeni vakumla kavradığı anda parça boyutunu, bacak yapısını ve açısını milisaniyeler içinde analiz eder. Bileşende fiziksel bir eğrilik veya ölçü hatası varsa makine parçayı karta yerleştirmeden atık kutusuna bırakır.
- Besleyici (Feeder) Kapasitesi: Aynı anda kaç farklı komponent makarasının makineye bağlanabileceğini belirler; karmaşık kartlarda yüksek besleyici slotu kurulum süresini kısaltır.
- CPH (Components Per Hour) Değeri: Makinenin saatlik maksimum bileşen yerleştirme hızını ifade eder. Prototip hatlarında 10.000-20.000 CPH yeterliyken, seri üretim hatlarında bu hız 80.000 CPH üzerine çıkar.
- Yerleştirme Hassasiyeti: 01005 gibi milimetrenin altındaki pasif bileşenler veya BGA entegreler için ±25 mikron seviyesinde konumlandırma doğruluğu gerekir.
Yüzey Montaj (SMT) ile Delikli Montaj (THT) Arasındaki Farklar
Elektronik kart tasarımında montaj teknolojisi seçimi; ürünün çalışacağı ortam koşullarına, mekanik darbe riskine ve hedeflenen üretim adetlerine göre belirlenir. İki teknolojinin üretim hattındaki temel farkları aşağıdaki tabloda karşılaştırılmıştır:
| Karşılaştırma Kriteri | Yüzey Montaj (SMT / SMD) | Delikli Montaj (Through-Hole / THT) |
|---|---|---|
| Bileşen Boyutu | Çok küçük (01005, 0201, 0402, QFN, BGA) | Büyük ve uzun metal bacaklı yapılar |
| PCB Delik İhtiyacı | Sadece katman geçişleri (via) için delik gerekir | Her bileşen bacağı için ayrı delik delinmelidir |
| Mekanik Dayanıklılık | Lehim yüzeyi sınırlı olduğu için fiziksel çekmeye hassastır | Bacaklar kartı delip geçtiği için darbe ve titreşime dirençlidir |
| Üretim Maliyeti | Seri üretimde birim başına çok düşük maliyet | Delik delme ve manuel işçilik nedeniyle yüksek maliyet |
| Prototip ve Tamir Kolaylığı | Sıcak hava istasyonu ve mikroskop gerektirir | Standart havya ile kolayca sökülüp takılabilir |
Adım Adım Elektronik Kart Üretim Süreci
Ham bir baskı devre kartının çalışan bir elektronik modüle dönüşmesi, birbirini takip eden ve her aşaması ölçümlenen dört temel istasyondan oluşur:
- 1. Lehim Pastası Baskısı (Solder Paste Printing): PCB üzerine paslanmaz çelikten lazerle kesilmiş bir elek (stencil) hizalanır. Sıyırıcı bıçaklar yardımıyla lehim tozu ve flux karışımı olan lehim pastası yalnızca açıkta kalan bakır pedlere uygulanır.
- 2. Bileşen Yerleştirme (Pick & Place): Lehim pastası sürülmüş kart, dizgi makinesinin konveyörüne aktarılır. Makine, CAD/Gerber verilerinden alınan X-Y koordinatlarına göre direnç, kondansatör ve entegreleri macunun üzerine bırakır.
- 3. Yeniden Akış Lehimleme (Reflow Soldering): Bileşenleri yerleştirilmiş kart, çok bölgeli ısıtma tüneline sahip reflow fırınına girer. Sıcaklık kademeli olarak artırılarak lehim pastasının erimesi ve soğuma bölgesinde katılaşarak metalürjik bağ kurması sağlanır.
- 4. Otomatik Optik İnceleme (AOI): Fırından çıkan kartlar yüksek çözünürlüklü kameralarla taranır. Lehim miktarı, parça kayması, ters kutuplama veya eksik komponent gibi hatalar otomatik olarak tespit edilir.
Stencil Tasarımı ve Lehim Pastası Seçiminin Kaliteye Etkisi
Yüzey montaj hattında karşılaşılan lehimleme kusurlarının %60'ından fazlası doğrudan baskı aşamasındaki parametrelerden kaynaklanır. Elek (stencil) kalınlığı ve lehim pastası alaşımı, kart üzerindeki en küçük bileşene göre belirlenmelidir.
Örneğin, 0.4 mm bacak aralığına (pitch) sahip ince bacaklı bir mikrodenetleyici ile büyük güç transistörlerinin aynı kartta bulunması durumunda kademeli (step) stencil kullanılır. Bu yöntemle hassas entegrelerin olduğu bölgelerde elek kalınlığı 100 mikrona düşürülürken, yüksek lehim hacmi gerektiren güç pedlerinde 150 mikron kalınlık korunur.
- Kurşunsuz Alaşımlar (SAC305): RoHS standartlarına uygun üretimlerde %96.5 Kalay, %3 Gümüş ve %0.5 Bakır içeren alaşımlar tercih edilir; ergime noktası yaklaşık 217°C'dir.
- Toz Tane Boyutu (Type 3 - Type 4): İnce bacaklı entegrelerde lehim pastasının elek deliklerinden pürüzsüz geçmesi için daha küçük mikron çaplı (Type 4) lehim tozları kullanılır.
- 3D SPI Denetimi: Baskı sonrasında lazer tarayıcı sistemler kullanılarak sürülen macunun yüksekliği ve hacmi mikron bazında ölçülür; hatalı baskılı kartlar dizgi makinesine girmeden hattan ayrılır.
Üretim Hattında Sık Karşılaşılan Hatalar ve Mühendislik Çözümleri
Yüksek hızlı üretim hatlarında termal profil dengesizlikleri veya mekanik kalibrasyon sapmaları çeşitli lehim kusurlarına yol açabilir. Sahada en sık gözlemlenen hatalar ve giderilme yöntemleri şunlardır:
| Hata Türü | Fiziksel Görünüm | Temel Neden | Çözüm Yöntemi |
|---|---|---|---|
| Mezar Taşı (Tombstoning) | Pasif bileşenin bir ucu lehimliyken diğer ucunun havaya kalkması | İki ped arasındaki lehim pastasının farklı zamanlarda erimesi | Ped tasarımlarını simetrik hale getirmek ve fırın ön ısıtma süresini uzatmak |
| Lehim Köprüsü (Bridging) | Yan yana duran iki entegre bacağının lehimle birleşip kısa devre yapması | Aşırı lehim pastası baskısı veya yüksek yerleştirme basıncı | Stencil delik açıklıklarını %10 daraltmak ve sıyırıcı baskısını azaltmak |
| Soğuk Lehim (Cold Joint) | Lehim yüzeyinin mat, pürüzlü ve çatlak görünmesi | Reflow fırınında tepe sıcaklığa ulaşılamaması veya kartın sarsılması | Fırın sıcaklık profilini alaşım spesifikasyonuna göre yeniden kalibre etmek |
| Lehim Topçukları (Solder Balling) | Bileşen çevresinde mikroskobik lehim küreciklerinin dağılması | Lehim pastasının nem kapması veya çok hızlı ön ısıtma | Pastayı oda sıcaklığında şartlandırmak ve sıcaklık artış hızını düşürmek |
Seri Üretimde Maliyet ve Hat Verimliliği Nasıl Optimize Edilir?
Elektronik kart üretiminde birim maliyeti belirleyen ana unsur, bileşen fiyatlarından ziyade makine hattının çalışma süresidir. Üretime geçmeden önce tasarım aşamasında (DFM - Üretilebilirlik İçin Tasarım) yapılacak küçük düzenlemeler, üretim süresini ve fire oranlarını ciddi ölçüde düşürür.
- Panelizasyon (Panelization): Küçük boyutlu kartların tek tek makineye girmesi yerine, V-Cut veya Mouse-Bite (koparmalı) yöntemlerle tek bir büyük panel üzerinde birleştirilmesi konveyör geçiş sürelerini %70'e kadar azaltır.
- Fiducial İşaretleri: Panel köşelerine ve hassas entegrelerin yanına eklenen bakır referans noktaları, dizgi makinesi kameralarının kart esnemelerini anında hesaplayıp koordinat düzeltmesi yapmasını sağlar.
- BOM (Malzeme Listesi) Sadeleştirmesi: Aynı devrede 4.7k ve 5.1k gibi birbirine yakın değerler yerine ortak tek bir direnç değeri kullanmak, makine üzerindeki besleyici kurulum (setup) süresini kısaltır.
- Nem Duyarlılık Seviyesi (MSL) Takibi: Paketinden çıkarılan entegrelerin ortam nemini emerek fırınlama sırasında çatlamasını (popcorn efekti) önlemek için bileşenler kuru kabinlerde saklanmalı veya fırınlanmalıdır.